


অ্যালুমিনিয়াম এক্সট্রুশন ইন্ডাস্ট্রিগুলি আর শুধু গরম ধাতুকে ডাইয়ের মাধ্যমে ঠেলে দেয় না। সবচেয়ে নির্ভরযোগ্য সাপ্লাই চেইনগুলির একটি বৈশিষ্ট্য রয়েছে: একটি একক অংশীদার যা ডাই ডিজাইন, এক্সট্রুশন, হিট ট্রিটমেন্ট, সারফেস ফিনিশিং এবং চূড়ান্ত মেশিনিং নিয়ন্ত্রণ করে। একজন ক্রেতার জন্য, এটি সহনশীলতা স্ট্যাকিং হ্রাস করে এবং যোগ্যতার সময়কে ছোট করে। ব্যবহারিক উপসংহারটি সহজ: সরবরাহকারীদের তুলনা করার সময়, শুধুমাত্র এক্সট্রুশন প্রেসের আকার নয়, পুরো উত্পাদন লুপটি মূল্যায়ন করুন।
মূল উপসংহার: প্রেস টনেজের মতো ডাউনস্ট্রিম ক্ষমতার উপর অন্তত ততটা ওজন রাখুন। ইন-হাউস ডাই মেকিং, এজিং ফার্নেস এবং সিএনসি মেশিনিং প্রায়শই একটি এক্সট্রুড প্রোফাইলকে প্রোডাকশন-রেডি কম্পোনেন্টে পরিণত করে।
কিভাবে অ্যালুমিনিয়াম এক্সট্রুশন প্রক্রিয়া শিল্প প্রতিযোগিতার আকার দেয়
এর মূলে, অ্যালুমিনিয়াম এক্সট্রুশন একটি গরম গঠন প্রক্রিয়া। একটি প্রিহিটেড বিলেটকে উচ্চ চাপে একটি ডাইয়ের মাধ্যমে ধাক্কা দেওয়া হয়, একটি নির্দিষ্ট ক্রস-সেকশন সহ একটি অবিচ্ছিন্ন প্রোফাইল তৈরি করে। শিল্প প্রতিযোগিতা, যাইহোক, সেই পদক্ষেপের চারপাশে কী ঘটবে তার উপর নির্ভর করে। একজন সরবরাহকারী যে সম্পূর্ণ তাপচক্র নিয়ন্ত্রণ করতে পারে না সে সামঞ্জস্যপূর্ণ মাত্রিক নির্ভুলতা এবং যান্ত্রিক বৈশিষ্ট্য সরবরাহ করতে সংগ্রাম করবে।
একটি আধুনিক এক্সট্রুশন প্ল্যান্টের মূল প্রক্রিয়ার পর্যায়গুলি
- বিলেট প্রিহিটিং এবং সমজাতীয়করণ একটি অভিন্ন শস্য কাঠামো তৈরি করতে।
- ডাই প্রিহিটিং এবং পরিদর্শন, কারণ ডাই অবস্থা সরাসরি পৃষ্ঠের ফিনিস এবং মাত্রিক স্থায়িত্বকে প্রভাবিত করে।
- এক্সট্রুশন গতি এবং তাপমাত্রা নিয়ন্ত্রণ, যা চূড়ান্ত শক্তি এবং সোজাতা প্রভাবিত করে।
- একটি সমাধান-চিকিত্সা অবস্থায় খাদ লক করার জন্য বায়ু বা জল দ্বারা quenching.
- অবশিষ্ট চাপ কমাতে এবং মোচড় অপসারণ প্রসারিত.
- কাটিং এবং কৃত্রিম বার্ধক্য নির্দিষ্ট T5 বা T6 মেজাজে পৌঁছানোর জন্য।
- সারফেস ট্রিটমেন্ট এবং ফ্যাব্রিকেশন, যেখানে অ্যানোডাইজিং, পাউডার লেপ, কাটিং, ড্রিলিং বা সিএনসি মেশিনিং যোগ করা যেতে পারে।
প্রতিটি পর্যায় বৈচিত্র্যের একটি সম্ভাব্য উৎস। উদাহরণস্বরূপ, ডাই টেম্পারেচার পৃষ্ঠের গুণমান পরিবর্তন করে, নিভানোর হার কঠোরতাকে প্রভাবিত করে এবং বার্ধক্যের সময় একটি নরম T5 প্রোফাইল এবং একটি শক্ত T6 প্রোফাইলের মধ্যে পার্থক্য নির্ধারণ করে। অনেক প্রকৌশলী কাগজে খাদ নির্বাচন করেন কিন্তু পরে আবিষ্কার করেন যে সরবরাহকারীর প্রক্রিয়া নিয়ন্ত্রণের প্রকৃত উপাদান আচরণের উপর একটি বড় প্রভাব রয়েছে।
সমাবেশ লাইন এবং উপাদান হ্যান্ডলিং সিস্টেমে ব্যবহৃত ফ্রেমের জন্য, প্রকৌশলীদের খুব কমই বহিরাগত মিশ্রণের প্রয়োজন হয়। তাদের প্রয়োজন সোজা, মাত্রিকভাবে সামঞ্জস্যপূর্ণ বিভাগ। সেজন্য অনেক স্পেসিফায়ারকে মানসম্মত করা হয় শিল্প অ্যালুমিনিয়াম এক্সট্রুশন প্রোফাইল আঁট সহনশীলতা উত্পাদিত এবং মান মাপের একটি পরিসীমা উপলব্ধ.
 শিল্প অ্যালুমিনিয়াম এক্সট্রুশন প্রোফাইল সরবরাহকারী, কাস্টম কারখানা চীনে শিল্প অ্যালুমিনিয়াম এক্সট্রুশন প্রোফাইল সরবরাহকারী এবং শিল্প অ্যালুমিনিয়াম এক্সট্রুশন প্রোফাইল কারখানা হিসাবে, জিয়ানব্যাং কাস্টম ইন অফার করে ... পণ্য দেখুন →
খাদ তুলনা: ডেটা শীট আপনাকে কী বলে না
ডেটাশিটগুলি শক্তি এবং প্রসারণের তালিকা করে, তবে তারা ঢালাই, অ্যানোডাইজিং বা নমনের সময় একটি খাদ কীভাবে আচরণ করে তা দেখায় না। নীচের টেবিলটি অ্যালুমিনিয়াম এক্সট্রুশন শিল্প জুড়ে ব্যবহৃত সাধারণ এক্সট্রুশন অ্যালয়গুলির তুলনা করে, সাধারণ ফলন শক্তির সীমার সাথে।
অনুশীলনে, একটি উচ্চ শক্তি খাদ সবসময় সেরা পছন্দ নয়। যদি প্রোফাইলটি অবশ্যই বাঁকা বা অ্যানোডাইজড হতে হবে, একটি মাঝারি খাদ যেমন 6063 একটি ভাল পৃষ্ঠ এবং কম মোট খরচ তৈরি করতে পারে।
যেখানে অ্যালুমিনিয়াম এক্সট্রুশন চাহিদা ঘনীভূত হয়
অ্যালুমিনিয়াম এক্সট্রুশন শিল্প জুড়ে, চাহিদা বিল্ডিং এবং নির্মাণ, স্বয়ংচালিত এবং নতুন শক্তিতে কেন্দ্রীভূত। নির্মাণ সবচেয়ে বড় অংশ হিসাবে রয়ে গেছে কারণ পর্দার দেয়াল, জানালার ফ্রেম এবং কাঠামোগত বিভাগগুলি এক্সট্রুড অ্যালুমিনিয়ামের উপর নির্ভর করে। স্বয়ংচালিত এবং নতুন শক্তি দ্রুত বর্ধনশীল ক্ষেত্র হয়ে উঠেছে কারণ নির্মাতারা লাইটওয়েট স্ট্রাকচারে চলে গেছে।
- ভবন ও নির্মাণ ৩২%
- মোটরগাড়ি এবং পরিবহন 25%
- নতুন শক্তি এবং সঞ্চয়স্থান 18%
- শিল্প যন্ত্রপাতি 15%
- অন্যান্য 10%
শক্তি সঞ্চয়স্থান একটি বিশেষ আকর্ষণীয় অ্যাপ্লিকেশন কারণ ব্যাটারি প্যাক ফ্রেমগুলি পাতলা দেয়াল, উচ্চ দৃঢ়তা এবং শক্ত সমাবেশ সহনশীলতাকে একত্রিত করে। অনেক নির্মাতা এখন নির্ভর করে এনার্জি স্টোরেজ ব্যাটারি প্যাকের জন্য অ্যালুমিনিয়াম প্রোফাইল কাঠামোগত এবং তাপীয় লক্ষ্য উভয়ই পূরণ করতে।
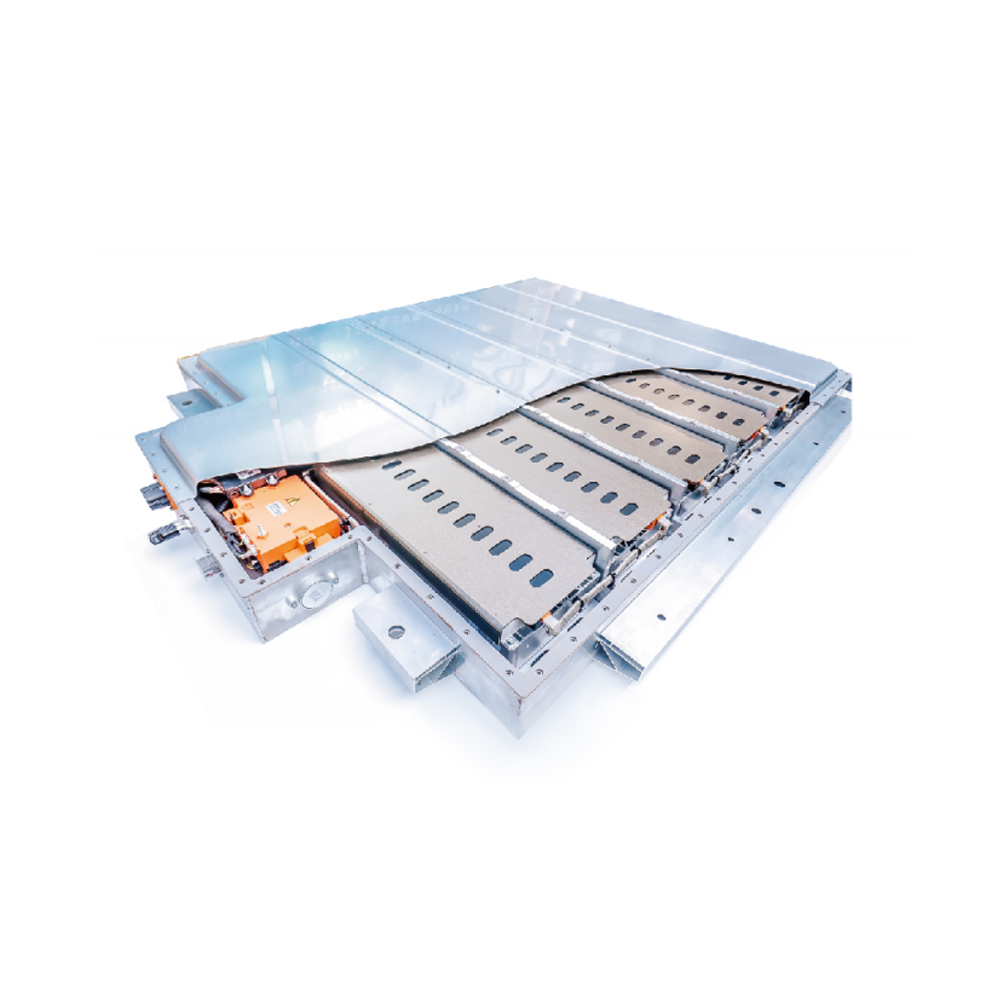 এনার্জি স্টোরেজ ব্যাটারি প্যাক প্রস্তুতকারকদের জন্য অ্যালুমিনিয়াম এক্সট্রুশন, কারখানা - জিয়া জিয়ানব্যাং হল এনার্জি স্টোরেজ ব্যাটারি প্যাক প্রস্তুতকারক এবং চীনের কারখানার জন্য অ্যালুমিনিয়াম এক্সট্রুশন, শক্তির জন্য কাস্টম অ্যালুমিনিয়াম এক্সট্রুশন... পণ্য দেখুন →
স্বয়ংচালিত স্থানান্তরের বিস্তৃত দৃশ্যের জন্য, দেখুন কিভাবে অ্যালুমিনিয়াম এক্সট্রুশন স্বয়ংচালিত এবং নতুন শক্তি যানবাহন গৃহীত হচ্ছে .
সোর্সিং ওয়ার্কফ্লো: অ্যালয় সিলেকশন থেকে প্রোডাকশন র্যাম্প-আপ পর্যন্ত
একটি কাঠামোগত সোর্সিং প্রক্রিয়া ব্যয়বহুল আশ্চর্য প্রতিরোধ করে। নিম্নলিখিত কর্মপ্রবাহটি বেশিরভাগ অ্যালুমিনিয়াম এক্সট্রুশন প্রোগ্রামের জন্য কাজ করে, সাধারণ স্থাপত্য বিভাগ থেকে জটিল স্বয়ংচালিত উপাদান পর্যন্ত।
লোড কেস সংজ্ঞায়িত করুন
প্রোফাইল স্ট্রাকচারাল লোড বহন করবে, আউটডোর এক্সপোজারের মুখোমুখি হবে কিনা বা ঘন ঘন পরিষ্কারের প্রয়োজন হবে কিনা তা নির্ধারণ করুন। এটি খাদ এবং মেজাজকে সংকুচিত করে।
খাদ নির্বাচন করুন এবং শেষ করুন
উপরের ডেটা টেবিল ব্যবহার করুন। যদি প্রধান প্রয়োজন পৃষ্ঠের গুণমান বা জোড়যোগ্যতা হয় তবে প্রয়োজনের চেয়ে উচ্চ শক্তির খাদ নির্দিষ্ট করবেন না।
ক্রস-সেকশন অপ্টিমাইজ করুন
তাড়াতাড়ি ডাই মেকার জড়িত. দেয়ালের বেধের অভিন্নতা এবং ডাই লাইনের অবস্থান অর্জনযোগ্য সহনশীলতা এবং চূড়ান্ত খরচ পরিবর্তন করে।
নমুনা যাচাই চালান
অনুমোদন করার আগে সোজাতা, মোচড়, পৃষ্ঠ ফিনিস এবং কঠোরতা পরিদর্শন করুন। ক উল্লম্বভাবে সমন্বিত অ্যালুমিনিয়াম এক্সট্রুশন সরবরাহকারী দ্রুত পুনরাবৃত্তি করতে পারে কারণ ডিজাইন, ডাই, এক্সট্রুশন এবং টেস্টিং এক ছাদের নিচে।
প্ল্যান ফিনিশিং এবং ফেব্রিকেশন
এক্সট্রুশন সময়সূচীর সাথে অ্যানোডাইজিং, পাউডার লেপ, কাটিং এবং সিএনসি সমন্বয় করুন। ড্রিল করা, মিল করা বা ট্যাপ করা অংশগুলির জন্য, একই সিস্টেম চলতে পারে কিনা তা জিজ্ঞাসা করুন স্বয়ংচালিত যন্ত্রাংশ সিএনসি মেশিনিং .
 স্বয়ংচালিত যন্ত্রাংশ সিএনসি মেশিনিং প্রস্তুতকারক, কারখানা - জিয়ানজিন জিয়ানব্যাং অ্যালুমিন জিয়ানব্যাং হল অটোমোটিভ পার্টস সিএনসি মেশিনিং ম্যানুফ্যাকচারার এবং চীনের কারখানা, কাস্টম অটোমোটিভ পার্টস সিএনসি মেশিনিং অনলাইন, অটোমোটিভ পি... পণ্য দেখুন →
আয়তনে স্কেল করুন
উত্পাদন র্যাম্প আপ হওয়ার আগে প্যাকেজিং, স্টক প্রোগ্রাম এবং উপাদানের সন্ধানযোগ্যতা সারিবদ্ধ করুন।
রক্ষণাবেক্ষণ এবং সম্মতি: অ্যালুমিনিয়াম এক্সট্রুশনের প্রায়শই ভুলে যাওয়া অংশ
অ্যালুমিনিয়াম প্রোফাইলগুলি প্রায়শই রক্ষণাবেক্ষণ করা হয় যখন একটি আবরণ বিবর্ণ হতে শুরু করে বা একটি জানালার ফ্রেম ফুটো হতে শুরু করে। বহিরঙ্গন অ্যাপ্লিকেশনগুলিতে, প্রতিদিনের দূষণ এবং লবণের আমানত একটি অ্যানোডাইজড বা পাউডার-প্রলিপ্ত পৃষ্ঠের জীবনকে হ্রাস করতে পারে। সবচেয়ে কার্যকর রক্ষণাবেক্ষণ প্রোগ্রামটি সহজ: নিয়মিত বিরতিতে হালকা ডিটারজেন্ট এবং জল দিয়ে পরিষ্কার করুন, ঘষিয়া তুলিয়া ফেলিতে সক্ষম প্যাডগুলি এড়ান এবং পর্দার প্রাচীরের অংশগুলিতে গ্যাসকেট এবং নিষ্কাশনের গর্তগুলি পরিদর্শন করুন।
শিল্প এবং কাঠামোগত প্রকল্পগুলির জন্য, সম্মতি রক্ষণাবেক্ষণের মতোই গুরুত্বপূর্ণ। রেফারেন্স স্ট্যান্ডার্ড যেমন EN 755 বা ASTM B221 এক্সট্রুড অ্যালুমিনিয়ামের জন্য মাত্রিক সহনশীলতা এবং যান্ত্রিক বৈশিষ্ট্যগুলিকে সংজ্ঞায়িত করে। স্বয়ংচালিত গ্রাহকদের IATF 16949 এবং PPAP ডকুমেন্টেশন প্রয়োজন হতে পারে। নতুন শক্তি এবং ই-মোবিলিটি প্রজেক্টের জন্য প্রায়ই বিলেট কাস্ট লট থেকে এক্সট্রুশন ব্যাচ পর্যন্ত সম্পূর্ণ ট্রেসেবিলিটি প্রয়োজন। একজন দক্ষ এক্সট্রুশন পার্টনারকে কোনো বিশেষ অনুরোধ না করেই উপাদান সার্টিফিকেট, সারফেস ফিনিশ রেকর্ড এবং পরিদর্শন রিপোর্ট প্রদান করতে সক্ষম হওয়া উচিত।


